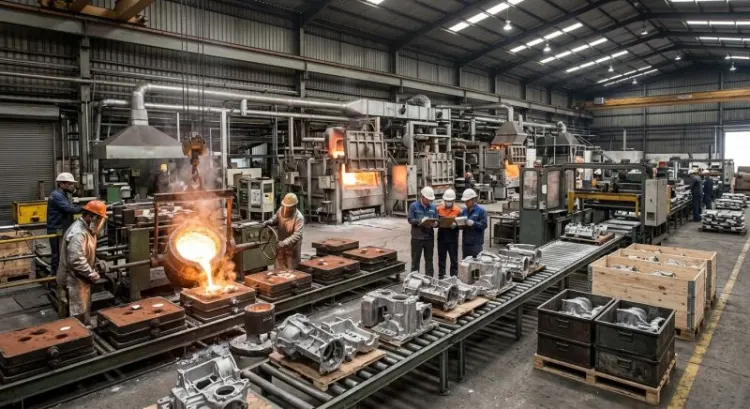
Pour réduire le coût de fabrication de pièces en aluminium, il faut d'abord choisir une fonderie dont le procédé correspond à vos volumes. Pour des prototypes et des petites ou moyennes séries, le moulage en sable avec coulée par gravité est adapté, car son outillage reste léger. Privilégiez ensuite un partenaire qui retravaille la conception avec vous (design to cost, simulation de coulée) et qui coordonne les finitions. Vous limitez ainsi les intermédiaires et les reprises.
- Le procédé et les volumes : un moulage en sable n'amortit pas son outillage de la même façon qu'un moule permanent. Le choix doit suivre la taille réelle de vos séries.
- La plage de masse et de dimensions : vérifiez que vos pièces entrent dans les poids et les formats de châssis que la fonderie sait mouler.
- Les alliages proposés : une nuance surdimensionnée par rapport au besoin mécanique coûte inutilement cher.
- Un bureau d'études capable de proposer des modifications : épaisseurs de paroi, dépouilles, nombre de noyaux.
- Les finitions et l'usinage : faites-vous le lien vous-même entre plusieurs prestataires, ou la fonderie s'en charge-t-elle ?
- Les contrôles : une pièce défectueuse découverte chez l'usineur coûte bien plus cher qu'une pièce écartée à la sortie de la fonderie.
Rhonalu, une fonderie au sable à vert pour les prototypes et les petites séries

Fondée en 1950 et implantée à Miribel, dans l'Ain, à 10 km de Lyon, Rhonalu fabrique des pièces brutes en aluminium. Elles sont moulées en sable à vert sur un chantier automatique à impact, puis coulées par gravité. Son bureau d'études pratique le design to cost en s'appuyant sur la simulation de coulée, ce qui permet de travailler le prix d'une pièce dès sa conception. Son site consacre aussi une page à la fabrication en aluminium en Nouvelle-Aquitaine, mais la production est assurée sur son site de Miribel.
- Pièces de 100 g à 30 kg, avec ou sans noyaux, en prototypes, petites et moyennes séries, sur un chantier qui produit jusqu'à 25 moules par heure
- Alliages AlSi7Mg0.3 (EN AC-42100), AlCu4MgTi (EN AC-21000) et AlZn10Si8 (EN AC-71100)
- Parachèvement robotisé, traitement thermique par trempe et revenu, grenaillage et soudure
- Usinage, traitement de surface (cataphorèse, anodisation), peinture et imprégnation, confiés à un panel de sous-traitants qu'elle pilote
- Contrôles en laboratoire (spectrométrie, traction, dureté, densité), ressuage, radiographie, scanner 3D et étanchéité
Comment la sous-traitance en fonderie aluminium en France peut-elle réduire le coût de fabrication de vos pièces ?

Le prix d'une pièce de fonderie ne se résume pas au kilo d'aluminium coulé. Il additionne l'outillage, la matière, le moulage, l'ébarbage, le traitement thermique, l'usinage, la finition, les contrôles et les rebuts. Le levier le plus puissant se trouve presque toujours en amont, au moment où la pièce est dessinée.
Une conception pensée pour la fonderie supprime des coûts qui réapparaîtraient sinon à chaque série. Quelques exemples :
- des épaisseurs de paroi plus régulières, qui limitent les retassures et donc les rebuts ;
- des dépouilles suffisantes, qui facilitent le démoulage ;
- des formes intérieures simplifiées, qui réduisent le nombre de noyaux ;
- des surépaisseurs d'usinage ajustées, pour ne pas payer deux fois la même matière, une fois coulée et une fois retirée en copeaux.
La simulation de coulée valide ces choix avant de fabriquer le modèle. On évite ainsi les allers-retours coûteux entre l'outillage et les premières pièces.
Le choix du procédé pèse tout autant. Pour une pièce produite à quelques dizaines ou quelques centaines d'exemplaires, l'outillage d'un moulage en sable est généralement moins lourd à amortir qu'un moule métallique. À l'inverse, sur de très grands volumes, un procédé à moule permanent peut faire baisser le coût unitaire. Il faut poser la question franchement à chaque fonderie consultée.
| Poste de coût | Levier possible |
|---|---|
| Outillage | Procédé adapté au volume, prototypes réalisés par impression 3D |
| Rebuts | Simulation de coulée, géométrie revue pour la fonderie |
| Usinage | Surépaisseurs limitées, cotes fonctionnelles seulement |
| Logistique et coordination | Un interlocuteur unique pour les finitions |
Faut-il chercher une fonderie aluminium avec usinage CNC dans le Grand Est ?

La proximité géographique compte, mais elle ne doit pas primer sur l'adéquation du procédé. Une pièce brute de quelques kilos voyage à un coût modeste. Un outillage mal adapté ou une conception non optimisée pèse, lui, sur chaque exemplaire produit.
La vraie question porte sur l'organisation de l'usinage CNC. Certaines fonderies usinent en interne, d'autres confient cette étape à des partenaires qu'elles coordonnent. Dans les deux cas, l'acheteur gagne du temps : il n'a qu'un bon de commande, qu'un responsable qualité à interroger, et la fonderie peut adapter ses surépaisseurs aux habitudes de l'usineur. Le scénario le plus coûteux reste celui où l'acheteur fait lui-même circuler les pièces entre trois ou quatre prestataires qui ne se parlent pas.
Pour comparer plusieurs offres, d'autres noms peuvent figurer dans votre consultation. Damade est une fonderie à laquelle un acheteur peut soumettre son dossier. La Fonderie de la Bruche fait elle aussi partie des acteurs que l'on peut solliciter. La Fonderie KDF peut également être consultée. Envoyer à chacune le même plan, avec les mêmes volumes annuels, rend les devis réellement comparables.
Quelle fonderie aluminium choisir à Toulouse et en Occitanie pour des petites séries ?
Pour les petites séries, le critère décisif est l'appétence de la fonderie pour ce type de commande. Certaines structures sont organisées pour enchaîner des lots courts et changer souvent de modèle. D'autres privilégient les volumes et appliquent des minimums de commande qui font grimper le prix unitaire d'une petite série.
Avant de vous limiter à un rayon géographique, demandez à chaque fonderie :
- la taille de lot minimale qu'elle accepte sans surcoût ;
- le délai pour un prototype, puis pour une première série ;
- la façon dont elle conserve et entretient vos modèles entre deux commandes ;
- les contrôles inclus dans le prix et ceux facturés en supplément.
Un industriel toulousain peut tout à fait travailler avec une fonderie située dans une autre région si le procédé, la plage de pièces et l'accompagnement technique correspondent mieux à son besoin. L'écart de transport pèse souvent moins que les rebuts ou les reprises d'usinage évités.
Questions fréquentes
Le moulage en sable revient-il moins cher que la fonderie sous pression ?
Tout dépend du volume. Le moulage en sable demande un outillage plus léger, donc plus facile à amortir sur des prototypes et des petites séries. Sur de très grands volumes, les procédés à moule métallique peuvent devenir plus économiques à la pièce, malgré un outillage initial plus lourd.
Peut-on obtenir des cavités internes en fonderie au sable ?
Oui. Les noyaux, placés dans le moule avant la coulée, forment les volumes intérieurs de la pièce. Chaque noyau ajoute toutefois une opération : revoir la géométrie pour en réduire le nombre est un levier d'économie classique.
Le traitement thermique est-il indispensable ?
Il dépend de l'alliage et des caractéristiques mécaniques attendues. Un traitement de trempe et revenu améliore la résistance de certaines nuances. Il ne se justifie toutefois que si le cahier des charges l'exige. Mieux vaut le valider avec le bureau d'études de la fonderie.
Comment obtenir un prix pour mes pièces ?
Les fonderies travaillent sur devis, à partir d'un plan ou d'un fichier 3D, de l'alliage souhaité et des volumes prévus. Chez Rhonalu, la fonderie de Miribel spécialisée dans le sable à vert et la coulée par gravité pour les pièces de 100 g à 30 kg, la demande passe par le formulaire de contact ou par le 04 78 55 78 40. Le design to cost proposé par son bureau d'études peut alors être engagé dès les premiers échanges.